 es
 English
 中文简体
 русский
 Deutsch
 Polskie
 SOLICITAR PRESUPUESTO
 Inicio / Noticias / Noticias de la industria / Moldeo rotacional versus moldeo por soplado: diferencias clave y cómo elegir el proceso correcto
Moldeo rotacional versus moldeo por soplado: diferencias clave y cómo elegir el proceso correcto
Cuando se necesita una pieza de plástico hueca, la elección entre moldeo rotacional y moldeo por soplado se reduce a tres factores prácticos: volumen de producción, espesor de pared y complejidad del diseño. Esta guía compara los dos procesos según esos factores para que pueda decidir con confianza.
Comparación rápida: moldeo rotacional versus moldeo por soplado
A continuación se ofrece una visión de alto nivel de cómo los dos procesos se comparan con los factores que más importan en una decisión de abastecimiento.
| factores | Moldeo rotacional | Moldeo por soplado |
|---|---|---|
| tiempo de ciclo | 30-90 minutosutos por parte | Menos de 1 minuto por parte |
| Costo de herramientas | Inferior (moldes de aluminio fundido) | Superior (moldes de acero) |
| Grosor de la pared | Uniforme, 3-20 milímetros | Más delgado, 0,5-3 mm |
| Tamaño de la pieza | Excelente para piezas grandes | Bueno para piezas medianas |
| Flexibilidad de diseño | Inserciones altas moldeadas | Geometrías limitadas y simples |
| Opciones de materiales | PE, PP, PVC, nailon | PE, PP, PET, PVC |
| Aplicaciones típicas | Tanques de combustible, tanques de agua, boyas. | Botellas, contenedores, conductos. |
| Volumen de producción | Volúmenes bajos a medios | Altos volúmenes |
Cómo funciona cada proceso
Moldeo rotacional: baja presión, paredes uniformes
El moldeo rotacional comienza cargando un molde metálico hueco con plástico en polvo. A continuación, el molde se calienta mientras gira sobre dos ejes perpendiculares. A medida que el plástico se derrite, cubre las paredes interiores del molde de manera uniforme. Después de enfriar, se abre el molde y se retira la pieza terminada. Debido a que el proceso se ejecuta a presión ambiental, la pieza final tiene una tensión interna muy baja y un espesor de pared uniforme.
Moldeo por soplado: ciclos rápidos, presión de aire
El moldeo por soplado comienza con un tubo extruido de plástico fundido llamado parisón. El parisón se coloca dentro de un molde y luego se inyecta aire comprimido para expandirlo contra las paredes del molde. La pieza se enfría rápidamente y es expulsada. La alta presión y los tiempos de ciclo rápidos hacen que el moldeo por soplado sea ideal para la producción de gran volumen de piezas huecas de paredes delgadas.
En términos de herramientas, los rotomoldes suelen ser de aluminio fundido con una construcción de carcasa exterior relativamente simple. Los moldes de soplado suelen ser de acero mecanizado con canales de refrigeración integrados. Esa diferencia explica gran parte de la diferencia de costos que encontrará al cotizar una pieza nueva.
Diferencias clave que importan para el abastecimiento
Estas son las diferencias que realmente afectan el costo, el tiempo de entrega y la calidad de las piezas.
Si se compara un volumen anual pequeño, generalmente gana el menor costo de herramientas del rotomoldeo. Pero a medida que aumenta el volumen de producción, el tiempo de ciclo más rápido del moldeo por soplado inclina el costo total a su favor. El punto de equilibrio es donde el costo único del molde se amortiza mediante los ahorros por pieza de ciclos más cortos.
Una regla general sencilla: con aproximadamente 5.000-10.000 piezas al año, el moldeo rotacional suele costar menos en general. Por encima de eso, el moldeo por soplado tiende a resultar más económico.
El estrés residual es otro diferenciador. Las piezas rotomoldeadas se enfrían lenta y uniformemente, por lo que soportan poca tensión incorporada. Las piezas moldeadas por soplado se enfrían rápidamente bajo presión, lo que puede crear concentraciones sutiles de tensión, especialmente cerca de las líneas de pellizco. Para las piezas expuestas a impactos o a la intemperie, vale la pena considerar seriamente esa diferencia.
Cuando el moldeo rotacional es la mejor opción
Elija el moldeo rotacional cuando su pieza sea grande, de paredes gruesas, compleja o se necesite en cantidades menores. El proceso brilla cuando necesitas:
- Piezas huecas grandes, como tanques de combustible, tanques de agua y contenedores de almacenamiento.
- Paredes de espesor desde 3 mm hasta 20 mm con distribución uniforme
- Formas complejas con inserciones moldeadas, accesorios roscados o socavados
- Bajo internal stress, which improves impact resistance and long-term durability
- Bajo to medium production volumes without high tooling investment
Los tanques de combustible para automóviles son una aplicación clásica de rotomoldeo porque requieren un contenedor sin costuras, resistente a impactos, con un espesor de pared constante y sin soldaduras. Nuestras soluciones de moldes están diseñadas para ofrecer una distribución uniforme de las paredes y un sellado confiable en entornos automotrices exigentes.
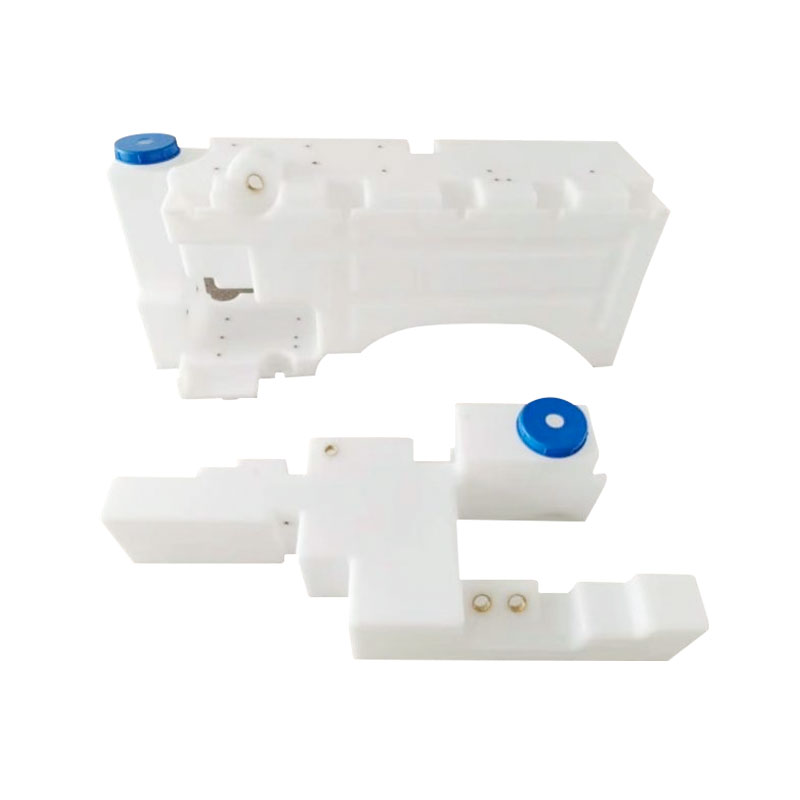 Molde para tanque de combustible de automóvil para moldeo rotacional sin costuras Este molde permite fabricar tanques de combustible para automóviles de una sola pieza con un espesor de pared uniforme y sin soldaduras. Su diseño maximiza la capacidad dentro del espacio del chasis, reduce el peso frente al metal y mejora la economía de combustible. Ver producto →
Los grandes tanques de agua y contenedores de almacenamiento son otra opción fuerte. El rotomoldeo crea un cuerpo único, sin costuras, que es exactamente lo que necesita para una contención de agua confiable.
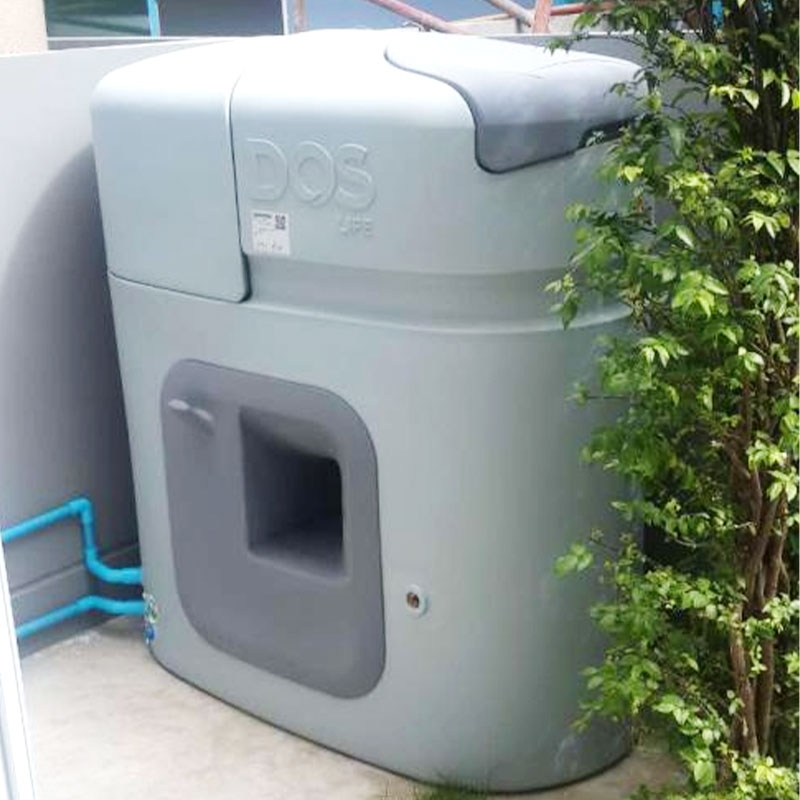 Molde de contenedor de almacenamiento de tanque de agua para tanques grandes sin costura Este molde produce tanques de almacenamiento de plástico grandes y sin costuras mediante moldeo rotacional, lo que garantiza un espesor de pared constante y una integridad estructural para la contención de agua en aplicaciones industriales, agrícolas y civiles. Ver producto →
Para una mirada más profunda a cómo diseñamos y construimos estos moldes, explore nuestras capacidades de rotomoldeo .
Cuando el moldeo por soplado tiene más sentido
El moldeo por soplado suele ser la mejor opción para piezas de gran volumen y paredes delgadas donde la velocidad importa más que la libertad de diseño.
- Botellas, tarros y pequeños envases para bienes de consumo.
- Conductos automotrices, depósitos de fluidos y pequeños tanques de combustible.
- Piezas transparentes hechas de PET u otros polímeros transparentes
- Alto volumes above 10,000-20,000 parts per year
- Piezas que necesitan paredes muy delgadas (menos de 3 mm) y tolerancias dimensionales ajustadas
La contrapartida clave es la inversión en herramientas. Los moldes de soplado suelen estar hechos de acero endurecido y cuestan mucho más que los rotomoldes de aluminio fundido. Pero para series de producción largas, el tiempo de ciclo más corto amortiza esa inversión muchas veces.
Cómo decidir entre moldeo rotacional y soplado
Lea estas preguntas para limitar su elección de proceso.
- ¿Cuál es su volumen de producción anual? Menos de 5.000 a 10.000 unidades se inclina hacia el rotomoldeo; por encima de eso, considere el moldeo por soplado.
- ¿Qué espesor debe tener la pared? Las paredes gruesas de más de 3 mm apuntan a rotomoldeo; Las paredes delgadas de menos de 3 mm favorecen el moldeo por soplado.
- ¿La pieza es muy grande o compleja? Las geometrías grandes con inserciones o socavados favorecen el rotomoldeo.
- ¿Necesitas plástico transparente? El moldeo por soplado admite materiales transparentes; El rotomoldeo suele utilizar PE opaco.
- ¿Cuál es su presupuesto para herramientas? Bajoer budget and flexible design favor rotomolding.
Preguntas frecuentes
P1: ¿Es el moldeo rotacional más fuerte que el moldeo por soplado?
Las piezas rotomoldeadas generalmente tienen una tensión interna más baja y un espesor de pared más uniforme, lo que mejora la resistencia al impacto y la durabilidad a largo plazo. Las piezas moldeadas por soplado también pueden ser fuertes, pero son más propensas a la concentración de tensiones y a las costuras pellizcadas.
P2: ¿Qué proceso es más económico para mi producto?
Para volúmenes bajos a medianos, el moldeo rotacional suele ser más económico porque los costos de herramientas son menores. Para volúmenes muy altos, el moldeo por soplado gana en costo por pieza debido a su rápido tiempo de ciclo.
P3: ¿Pueden ambos procesos producir el mismo producto?
Algunos productos, como kayaks y tanques de combustible, se pueden fabricar con cualquiera de los dos procesos. El moldeo rotacional brinda un mejor control del espesor de la pared y una construcción de una sola pieza, mientras que el moldeo por soplado brinda paredes más delgadas y entregas más rápidas.
P4: ¿Qué materiales se utilizan en cada proceso?
El moldeo rotacional utiliza principalmente polietileno (PE) en forma de polvo, junto con algo de PP, PVC y nailon. El moldeo por soplado utiliza HDPE, LDPE, PET y otros termoplásticos, incluidos los grados transparentes.
Recomendación final
El proceso correcto depende de la geometría de su pieza, los requisitos de materiales, el volumen de producción y el presupuesto de herramientas. Si está diseñando una pieza hueca grande con paredes gruesas o características complejas en volúmenes bajos a medianos, el moldeo rotacional probablemente sea la opción más inteligente.
En Jiangsu ZHROTO Mould, diseñamos y construimos moldes de rotomoldeo y fabricamos productos rotomoldeados terminados. Nuestro equipo aporta una amplia experiencia en tanques de combustible para automóviles, tanques de agua, almacenamiento de hidrógeno y equipos industriales. Conozca más sobre nuestro equipo de fabricación y nuestras certificaciones de calidad ISO 9001, ISO 14001 e ISO 45001.
Brindamos a los clientes servicios integrales que van desde el diseño de productos, la fabricación de moldes hasta la producción de productos terminados.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 N.º 9, Jiangyuan Road, calle Luotang, distrito de Jiangyan, ciudad de Taizhou, provincia de Jiangsu, China
Derecho de autor © Jiangsu Zhroto Mould Co., Ltd. Derechos reservados.
