 es
 English
 中文简体
 русский
 Deutsch
 Polskie
 SOLICITAR PRESUPUESTO
 Inicio / Noticias / Noticias de la industria / Solución de problemas de moldeo rotacional: solucionar defectos comunes y problemas de proceso
Solución de problemas de moldeo rotacional: solucionar defectos comunes y problemas de proceso
Todo taller de rotomoldeo conoce la sensación de hundimiento cuando un lote de tanques de agua sale con agujeros a lo largo de la línea de separación, o cuando un molde de tanque de combustible produce piezas con puntos blandos que no pasan las pruebas de presión. Los defectos rara vez son aleatorios. Siguen patrones que apuntan a causas fundamentales específicas en el diseño del molde, la elección de la resina o el ciclo del proceso.
Esta guía analiza los problemas más comunes del rotomoldeo, las soluciones prácticas que funcionan en la planta de producción y las situaciones en las que la solución real requiere cambiar el molde en lugar de ajustar las temperaturas nuevamente.
Por qué ocurren los defectos de moldeo rotacional
El moldeo rotacional es un proceso indulgente. Funciona a baja presión, no tiene marcas de entrada y crea una tensión moldeada mínima. Sin embargo, todavía aparecen defectos porque el proceso depende de tres factores que se mantienen sincronizados: la geometría del molde, el comportamiento del material y el tiempo de transferencia de calor.
La mayoría de los defectos se remontan a cuatro áreas:
- Diseño de moldes - líneas de separación, ventilación, distribución del espesor de las paredes y ángulos de salida
- Materiales - densidad de resina, índice de flujo de fusión y paquete de aditivos
- ciclo de proceso - temperatura del horno, relación de rotación, velocidad de enfriamiento y tiempo de desmolde
- Comportamiento de calefacción y refrigeración. - gradientes térmicos a través de la superficie del molde
En promedio, aproximadamente el 70% de los defectos del rotomoldeo se pueden eliminar corrigiendo la ventilación, ajustando la velocidad de rotación y ralentizando la fase de enfriamiento.
Cada tipo de defecto tiene una firma distinta. Aprender estas firmas es el camino más rápido para resolverlas.
defectoos comunes del moldeo rotacional y cómo solucionarlos
La siguiente tabla asigna los defectos comunes a sus causas probables y la primera solución que vale la pena probar.
| Defect | Causa típica | Primera solución para probar |
|---|---|---|
| Burbujas/agujeros de soplado | Ventilación inadecuada o aire atrapado | Aumentar el tamaño del respiradero, reubicar el respiradero |
| Espesor de pared desigual | Relación de rotación incorrecta o temperatura baja del horno | Ajuste la relación de rotación, aumente la temperatura del horno |
| Deformación/deformación | Enfriamiento desigual o desmolde prematuro | Gire durante el enfriamiento, extienda el tiempo de enfriamiento |
| Decoloración | Sobrecalentamiento o degradación térmica | Reducir la temperatura del horno, acortar el ciclo. |
| Baja resistencia al impacto | Mala fusión o degradación de la resina. | Aumente la temperatura del horno, verifique la calidad de la resina |
Burbujas, soplos y huecos
Las burbujas aparecen como pequeños poros en la superficie o como bolsas atrapadas dentro de la pared. Ocurren cuando el aire no puede escapar a través del respiradero del molde, o cuando la resina se desgasifica más rápido de lo que el respiradero puede soportar.
La solución comienza con el respiradero. Compruebe si el diámetro de la ventilación es lo suficientemente grande para el volumen de la pieza. Una pauta común es un respiradero de 6 mm por cada 10 litros de volumen parcial. Si la ventilación tiene el tamaño correcto pero se obstruye con resina derretida, cambie a un diseño de ventilación autolimpiante.
El tamaño de las partículas del polvo también importa. El polvo más grueso tiende a atrapar menos aire durante la carga, pero puede fusionarse de manera menos uniforme. Probar una distribución de molienda diferente para su grado de resina a menudo resuelve los problemas de burbujas sin modificar el molde.
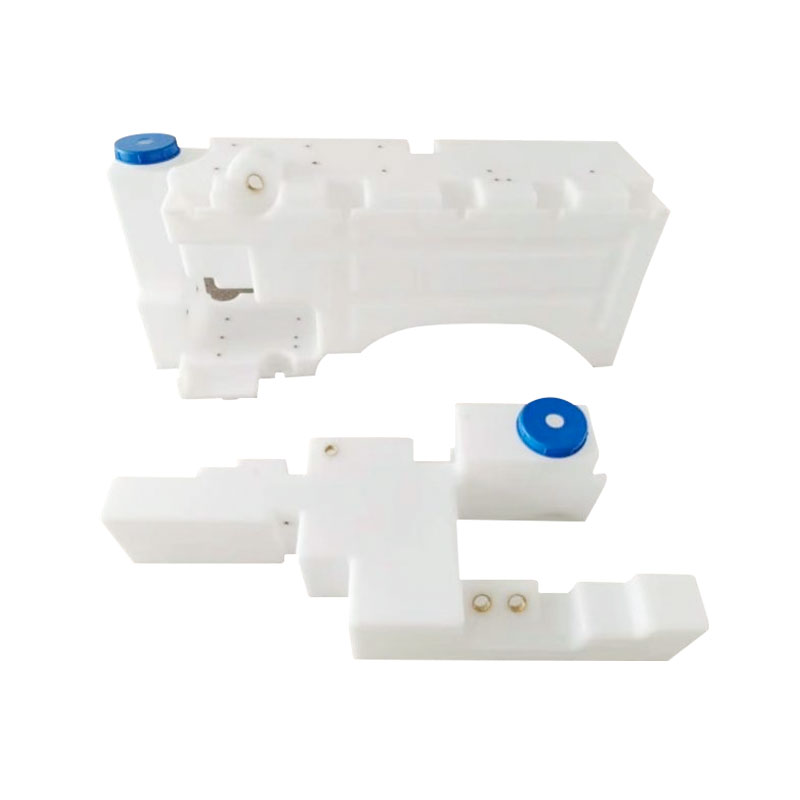 Molde rotacional del tanque de combustible automotriz para mejorar el ajuste y reducir el peso Este molde rotacional de una sola pieza produce tanques de combustible sin costuras y de formas complejas que se adaptan eficientemente al espacio del chasis. Su construcción de plástico reduce el peso en comparación con el metal, lo que contribuye a una mejor economía de combustible. Ver producto →
Grosor de pared desigual
La variación del espesor de la pared es el defecto más visible en el rotomoldeo. En un ciclo mal ajustado un depósito de agua de 100 litros puede salir con una pared de 4 mm por un lado y 8 mm por el otro. Eso se traduce directamente en puntos débiles, deformaciones dimensionales y material desperdiciado.
La relación de rotación es la primera palanca. El punto de partida recomendado es 4:1, es decir, cuatro vueltas alrededor del eje primario por cada vuelta alrededor del eje secundario. Esta proporción garantiza que el polvo llegue a todas las superficies internas de manera consistente. Las piezas con geometrías internas complejas pueden requerir una proporción de 5:1 o 6:1.
La temperatura del horno es la segunda palanca. Si el horno se enfría demasiado, la resina nunca alcanza el estado de baja viscosidad necesario para fluir hacia todos los rincones. El resultado son bordes gruesos y centros delgados. Aumente la temperatura del horno en incrementos de 10 °C y vuelva a probar la distribución de las paredes.
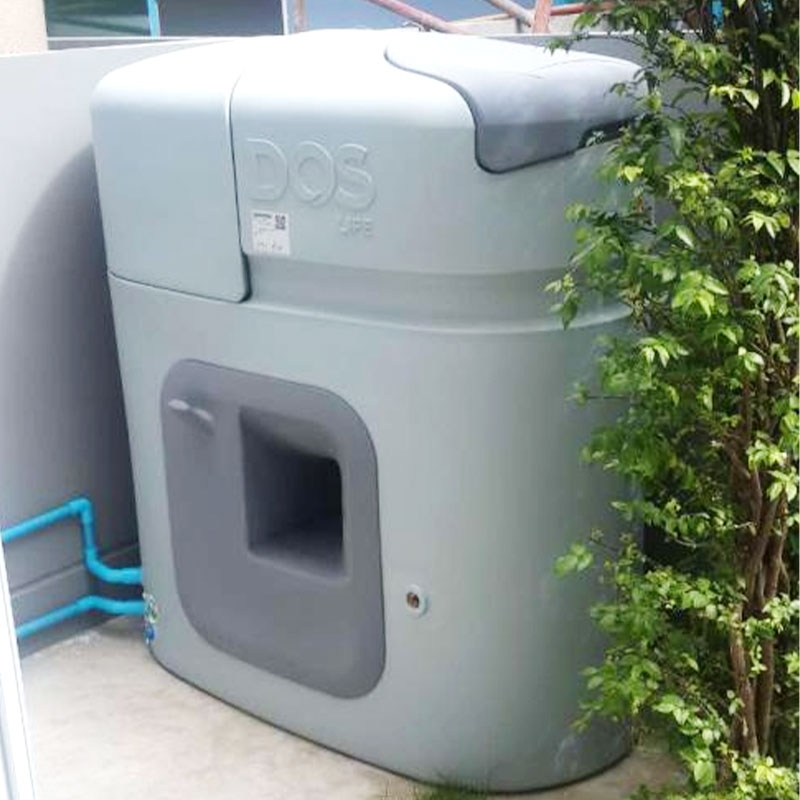 Molde de contenedor de almacenamiento de tanque de agua para tanques de gran capacidad sin costura Diseñado para lograr un espesor de pared uniforme y una integridad estructural, este molde permite la producción de contenedores sin juntas utilizados en aplicaciones industriales, agrícolas y de infraestructura. Ver producto →
Deformación y deformación
Las piezas se deforman porque un lado se enfría más rápido que el otro. El lado que se enfría más rápido se encoge primero y deforma la pieza. En un kayak o tanque de combustible, esto puede hacer que la pieza sea imposible de encajar en su alojamiento.
La solución principal es el control de enfriamiento. Mantenga el molde girando durante la fase de enfriamiento para que la pieza se enfríe uniformemente desde todas las direcciones. Algunos moldeadores detienen la rotación solo después de que la pieza alcanza su temperatura de transición vítrea y luego continúan enfriándose en el lugar para acortar el tiempo del ciclo.
Si la deformación persiste, verifique el equilibrio del espesor de la pared. Las paredes más gruesas retienen más calor y se enfrían más lentamente. Cuando el diseño lo permita, agregue nervaduras o material adicional en secciones delgadas para igualar la velocidad de enfriamiento.
Decoloración y problemas de superficie
La decoloración, el color amarillento o las marcas de quemaduras marrones significan que la resina ha estado expuesta a demasiado calor durante demasiado tiempo. La causa más común es una temperatura del horno por encima del rango recomendado para la resina o un ciclo demasiado largo.
Corrija esto reduciendo la temperatura del horno en incrementos de 5 °C. Examine también la superficie del molde. Las superficies rugosas o picadas del molde crean áreas de calor concentrado que queman la resina. Pulir el interior del molde o cambiar el tipo de agente desmoldante a menudo elimina las imperfecciones de la superficie.
Resistencia y rigidez de bajo impacto
La baja resistencia al impacto a menudo indica una fusión incompleta. Las cadenas de polímero en el polvo de polietileno deben derretirse, mezclarse y relajarse completamente para que la pieza absorba la energía del impacto sin agrietarse.
Verifique el rendimiento de impacto real con una prueba de impacto ASTM D256. Si la pieza no cumple con las especificaciones, la causa probable es un ciclo de subcalentamiento. Aumente la temperatura del horno entre 5 y 10 °C y extienda el tiempo de permanencia a la temperatura máxima. Evite una velocidad de enfriamiento excesiva, que puede causar una mayor formación de cristales y reducir la resistencia al impacto.
La baja rigidez es un problema diferente. Una pieza con baja rigidez suele tener un espesor de pared insuficiente para su función estructural. La solución está en el lado del diseño: aumentar el espesor de la pared, agregar nervaduras de refuerzo o elegir una resina con un módulo de flexión más alto. Para aplicaciones de servicio pesado, considere un grado de polietileno de alta densidad.
Parámetros del proceso que previenen la mayoría de los defectos
El ciclo del proceso tiene tres fases: calentamiento, rotación y enfriamiento. Cada uno tiene parámetros que deben establecerse para la geometría de la pieza y el grado de resina específicos.
| Parámetro | Rango típico | Riesgo de defecto cuando está fuera de rango |
|---|---|---|
| Temperatura del horno | 260-300 °C (dependiente de la resina) | Decoloración, poor fusion |
| Velocidad de rotación primaria | 4-12 rpm | Espesor de pared desigual |
| Relación de rotación | 4:1 (dependiente parcialmente) | Huecos de pared, líneas de flujo. |
| tiempo de enfriamiento | 15-30 minutos | Deformación, contracción |
La forma más rápida de reducir los defectos es registrar cada cambio de parámetro y correlacionarlo con la calidad medida de la pieza. Una simple hoja de cálculo con fecha, molde, resina, temperatura del horno, relación de rotación y tipo de defecto a menudo revela patrones que ningún operador nota.
La temperatura por sí sola no es la respuesta. La relación entre la temperatura del horno, la relación de rotación y el tiempo de enfriamiento determina si una pieza sale dimensionalmente fiel o distorsionada.
Diseño de moldes y selección de materiales como medidas preventivas
La resolución de problemas se puede realizar a nivel de proceso, pero un molde que no puede producir una buena pieza siempre luchará contra usted. Ahí es donde las elecciones de diseño de moldes y la selección de materiales son más importantes.
Puntos clave del diseño del molde:
- La ubicación de la ventilación debe estar en el punto más alto de la cavidad donde se acumula el aire durante la rotación.
- El diseño de la línea de separación es importante para el tapajuntas. Una superficie de separación bien mecanizada con la holgura adecuada reduce la rebaba y evita que quede aire atrapado en la costura.
- Se requieren ángulos de salida de al menos 1 a 2 grados para un desmolde fácil. Las superficies verticales sin relieve provocan marcas de arrastre.
- El espesor de la pared debe permanecer tan uniforme como lo permita el diseño. Los alfileres profundos o las esquinas afiladas crean zonas ricas en resina que se enfrían lentamente y se distorsionan.
La selección de materiales es igualmente crítica. El mismo molde que funciona con un polietileno de 0,94 g/cm³ se comporta de manera diferente que con un grado de 0,955 g/cm³. Una mayor densidad proporciona una mejor rigidez y resistencia al impacto, pero se encoge más y puede requerir un ciclo de enfriamiento más largo.
Cuando compra moldes y procesa piezas al mismo tiempo, el proveedor de moldes necesita saber la resina que planea utilizar. Es posible que un molde diseñado para una resina de densidad 0,940 no funcione correctamente con un material de 0,960. Comparta la hoja de datos de la resina con el fabricante de herramientas antes de cortar el molde.
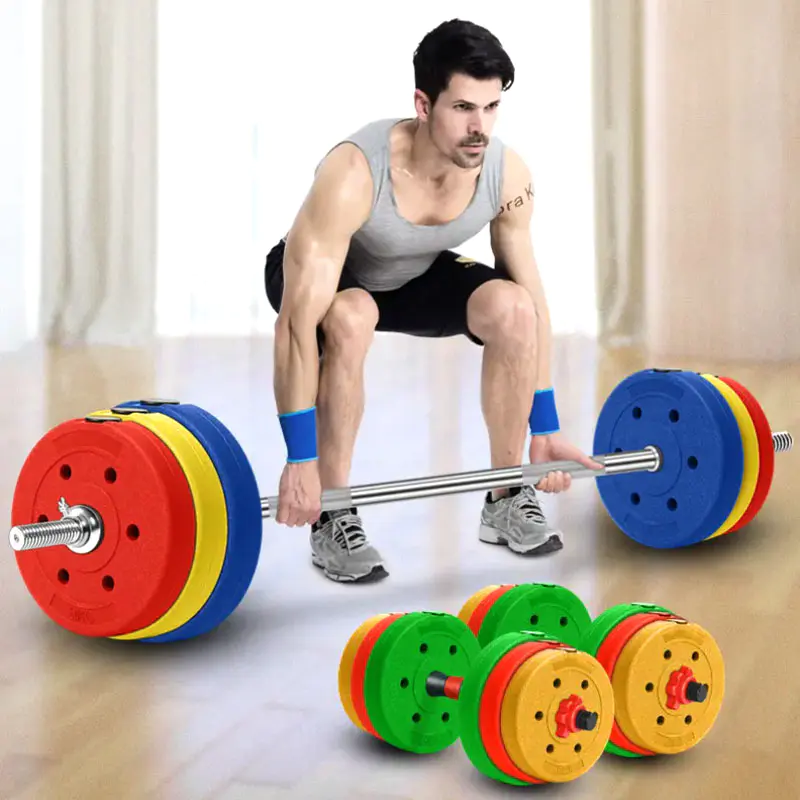 Molde para equipos deportivos para una producción constante de discos con mancuernas Este molde garantiza dimensiones precisas y superficies lisas para discos con mancuernas. Ofrece alta resistencia y durabilidad, con opciones de aluminio fundido o forjado para adaptarse a las distintas necesidades. Ver producto →
Cuándo llamar al fabricante de moldes
Existe un límite en cuanto a cuánto puede cambiar un ajuste de proceso. Cuando un problema sigue al molde de una máquina a otra, o cuando aparece el mismo defecto con diferentes lotes de resina, el molde en sí es la causa principal.
Situaciones que ameritan una llamada al fabricante del molde:
- La línea de separación aparece en cada ciclo, incluso con ventilaciones limpias.
- El espesor de la pared es desigual después de confirmar que la relación de rotación es correcta.
- Los vacíos internos aparecen en el mismo rincón de cada parte.
- La superficie del molde muestra desgaste, picaduras o daños que crean defectos repetitivos.
Un fabricante de herramientas de buena reputación le ayudará a comprender si la solución es un cambio de proceso o una modificación del molde. Traiga sus datos: el grado de resina, la temperatura del horno, la relación de rotación y fotografías de defectos. Con esa información, la decisión se vuelve mucho más rápida.
Para obtener una visión más profunda del ciclo completo del proceso, lea nuestra completa guía de rotomoldeo .
Preguntas frecuentes
P1: ¿Qué causa las burbujas en el moldeo rotacional?
Las burbujas son causadas por el aire atrapado que no puede escapar a través de la ventilación del molde o por la desgasificación de la resina bajo calor. Las soluciones más comunes son aumentar el tamaño del respiradero, reubicar el respiradero en el punto más alto de la cavidad y utilizar un polvo molido más fino que se empaquete de manera más uniforme.
P2: ¿Cómo soluciono el espesor de pared desigual en el rotomoldeo?
Comience ajustando la relación de rotación. El punto de partida estándar es 4:1. Si la proporción ya es correcta, aumente la temperatura del horno en pasos de 10 °C para mejorar el flujo. También verifique que el molde esté montado directamente en la máquina para que gire uniformemente.
P3: ¿Por qué se deforman mis piezas rotomoldeadas?
El enfriamiento desigual es la causa principal. Mantenga el molde girando durante la fase de enfriamiento y extienda el tiempo total de enfriamiento. Compruebe también la distribución del espesor de las paredes. Las secciones más gruesas retienen más calor y se enfrían más lentamente, lo que deforma la pieza.
P4: ¿Cuál es el defecto de moldeo rotacional más común?
El espesor desigual de las paredes es el problema más frecuente. También es el primer defecto que revela un problema de proceso, ya que afecta tanto la integridad estructural como la calidad visual de la pieza.
Conclusión
La resolución de problemas de rotomoldeo es un ejercicio sistemático para reducir la variabilidad. Comience con la relación de ventilación y rotación, verifique la temperatura del horno con la recomendación del proveedor de resina y controle cuidadosamente la fase de enfriamiento. Cuando un defecto aparece sólo en un molde y nunca en otro, trate el molde como sospechoso.
Unas buenas herramientas son la primera línea de defensa contra los defectos comunes del rotomoldeo. Un molde diseñado con ventilación adecuada, ángulos de salida adecuados y secciones de pared equilibradas entregará piezas confiables desde el primer día.
Contáctenos con sus dibujos de piezas o los detalles de su configuración de producción actual. Nuestros ingenieros de ZHROTO Mould lo ayudarán a llegar a la causa raíz.
Brindamos a los clientes servicios integrales que van desde el diseño de productos, la fabricación de moldes hasta la producción de productos terminados.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 N.º 9, Jiangyuan Road, calle Luotang, distrito de Jiangyan, ciudad de Taizhou, provincia de Jiangsu, China
Derecho de autor © Jiangsu Zhroto Mould Co., Ltd. Derechos reservados.
