 es
 English
 中文简体
 русский
 Deutsch
 Polskie
 SOLICITAR PRESUPUESTO
 Inicio / Noticias / Noticias de la industria / Tolerancias del moldeo rotacional: una guía práctica para el diseño de piezas y moldes
Tolerancias del moldeo rotacional: una guía práctica para el diseño de piezas y moldes
Cuyo un comprador entrega un dibujo marcado con ±0,020 pulgadas En un tanque de combustible o un componente de tanque de agua moldeado, la verdadera pregunta no es si el fabricante del molde puede intentar alcanzarlo, sino si el proceso puede repetirlo a un precio práctico. El moldeo rotacional es un proceso de baja presión, por lo que su margen de alerancia es más amplio que el del moldeo por inyección. La conclusión más útil es esta: diseñar con el proceso, no en contra de él . Para la mayoría de las piezas de polietileno, las tolerancias dimensionales de ±0,5% a ±2% de la dimensión nominal se pueden lograr, mientras que el espesor de la pared puede variar aproximadamente ±10% a ±20% a menos que la geometría de la pieza y las herramientas estén diseñadas especialmente.
¿Qué tolerancia se puede esperar del moldeo rotacional?
Las tolerancias del moldeo rotacional se dividen en dos categorías amplias: tolerancias dimensionales por parte en su conjunto y tolerancias de espesor de pared que reflejan cuán uniformemente el polvo se derrite y fluye dentro del molde. Los números a continuación son referencias comunes de la industria y deben probarse con el materiales y el molde específicos que utilice.
| Tipo de tolerancia | Rango típico | Notas |
|---|---|---|
| Dimensional (interior) | ±0,010 a ±0,020 pulgadas | Para piezas pequeñas y medianas bien diseñadas |
| Dimensional (general) | ±0,5% a ±2% of dimension | Se aprieta con el tamaño de la pieza |
| Grosor de la pared | ±10% a ±20% | Controlado por la velocidad de rotación, el calentamiento del molde y el flujo de polvo. |
| planitud | ±0,20 a ±0,50 pulg./pulg. | Depende del espesor de la pared y de las características de refuerzo. |
| deformar | Dependiente de la geometría | Reducido con nervaduras, bridas y refrigeración equilibrada |
Si un comprador presiona para ±0,010 pulgadas en una pieza moldeada de 24 pulgadas, el moldeador debe explicar que esto es aproximadamente 0,04% de la dimensión nominal. Esto sólo se puede lograr en determinadas superficies selladas o funcionales, y aumentará los costos.
Algunos moldeadores también aplican una regla de tamaño simple para piezas de más de 12 pulgadas: aproximadamente ±0,030 pulgadas más ±0,005 pulgadas por pulgada adicional . Con un 24 en parte, eso equivale a ±0,090 pulgadas . Esto confirma que las piezas más grandes naturalmente tienen bandas de tolerancia más amplias, y exigir la misma tolerancia absoluta en un tanque grande que en un cuerpo de válvula pequeño no es realista.
Un 36 en parte, por ejemplo, podría tener una tolerancia de ±0,18 a ±0,72 pulgadas bajo el rango de producción general. Es por eso que el moldeo rotacional funciona tan bien para tanques, carcasas y recintos grandes, donde la precisión dimensional general importa menos que un cuerpo hueco sin costuras y una pared uniforme. Los compradores que necesitan números más ajustados en una cara de sellado o en un saliente de montaje deben esperar pagar más y deben hablar con el fabricante del molde con anticipación.
Factores clave que impulsan la variabilidad de la tolerancia
Una vez que la línea de base está clara, tres factores determinan qué tan lejos se aleja su pieza del dibujo: material , geometría , y construcción de moldes .
Contracción de materiales
El polietileno, el material de rotomoldeo dominante, se contrae entre 2% y 4% dependiendo del grado, desmolde y condiciones de enfriamiento. La contracción no es uniforme en una pieza. Las secciones más gruesas se enfrían lentamente y se encogen más que las secciones más delgadas, generando tensión interna que puede desviar una dimensión de su objetivo. El polietileno de baja densidad se encoge menos, mientras que el polietileno de alta densidad se mueve más. Comience siempre con la hoja de datos del proveedor del material y luego agregue un factor de seguridad según su geometría.
Geometría de la pieza
Las paredes planas son la característica más difícil de sostener. La superficie interior se enfría rápidamente contra el molde mientras que la superficie exterior se enfría lentamente, creando un diferencial de tensión que aparece como deformación. Las esquinas afiladas concentran la tensión y, a menudo, terminan siendo más gruesas de lo previsto. La separación estrecha de la pared puede producir líneas de flujo o huecos. Cada uno de estos efectos amplía la banda de tolerancia. Agregar nervaduras, filetes o ángulos de salida a una pared plana reduce la deformación y le da al proceso una mejor oportunidad de mantener un valor de planitud más estricto. El moldeo rotacional generalmente produce espesores de pared de 0,8 a 25 mm , y thin walls are noticeably harder to hold consistently than thick walls.
Construcción de moldes
Los moldes de aluminio fundido, los moldes de acero fabricados y los moldes mecanizados por CNC responden de manera diferente al calentamiento y al enfriamiento. El aluminio fundido proporciona una excelente transferencia de calor y es económico para formas complejas. El acero mecanizado por CNC ofrece una superficie más fina y una cavidad más precisa, lo que ayuda a que la pieza terminada se mantenga más cerca de la dimensión prevista. Las líneas de separación, la ubicación de las ventilaciones y los ángulos de salida también influyen en el tamaño final de la pieza. Una línea de separación mal colocada puede agregar varias milésimas de pulgada a la pieza medida y hacer que la tolerancia del dibujo parezca poco realista aunque el proceso esté funcionando normalmente.
Cómo el diseño de herramientas de moldes controla la tolerancia
Las herramientas de precisión son la base de tolerancias consistentes. Un molde mecanizado por CNC a partir de un modelo 3D validado reproduce la geometría deseada de forma mucho más fiable que una herramienta acabada a mano. La precisión de la cavidad, la ubicación del canal de enfriamiento y el espesor de la pared del molde influyen en la calidad de la pieza final. Cuando se construye un molde con tolerancias de mecanizado controladas y un procedimiento de acabado documentado, el producto resultante se vuelve más repetible de ciclo en ciclo y de entrega en entrega.
Aquí es donde importa la experiencia del fabricante de moldes. en Jiangsu ZHROTO Mould Co., Ltd. , el mecanizado CNC de precisión y las prácticas de acabado estandarizadas ayudan a controlar las tolerancias en una amplia gama de productos. la empresa molde de rotomoldeo de cilindro de gas hidrógeno , por ejemplo, exige un alto grado de consistencia en el espesor de la pared porque el producto terminado luego se somete a pruebas de presión y controles estrictos de permeación. Una herramienta diseñada con el perfil de tiro, ventilación y enfriamiento correcto le brinda al moldeador un camino realista para mantener esos valores.
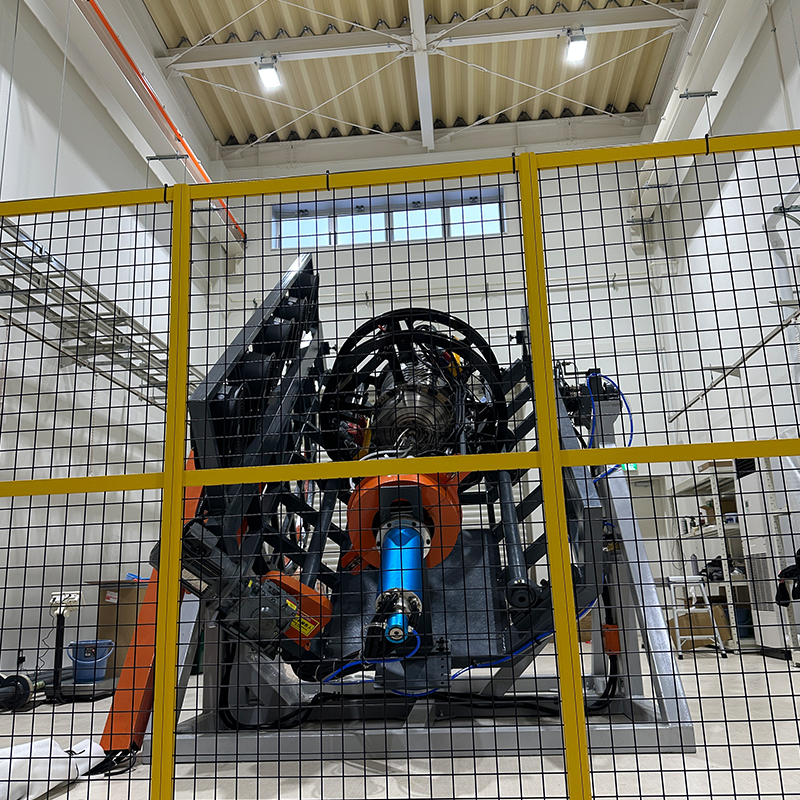 Molde de moldeo rotacional del cilindro de gas hidrógeno para espesor de pared uniforme Este molde diseñado con precisión garantiza un espesor de pared uniforme y precisión dimensional para los cilindros de almacenamiento de hidrógeno, fundamentales para pruebas de presión y comprobaciones de permeación. Su geometría optimizada y estructura reforzada respaldan una producción repetible en aplicaciones exigentes. Ver producto →
Para los ingenieros que trabajan en productos donde la consistencia dimensional es crítica, una conversación honesta sobre el diseño de herramientas puede ahorrar miles de dólares en remecanizado y desechos. El diseño de herramientas de molde afecta las tolerancias mucho antes de que se forme la primera pieza. Leer más en Cómo el diseño de herramientas de molde rotacional controla las tolerancias y previene defectos. .
Directrices prácticas de tolerancia para ingenieros y compradores
Qué especificar en un dibujo
Sólo las dimensiones que son importantes para el funcionamiento deben recibir una tolerancia estricta. Un saliente de montaje, una conexión de manguera o una superficie de sellado pueden justificar ±0,020 pulgadas . Se debe dejar un largo o ancho total que no afecte el ajuste o el sellado. ±0,5% a ±1,0% de la dimensión nominal. Ajustar cada característica del dibujo obliga al fabricante de moldes a reducir la producción, agregar operaciones secundarias y aumentar el precio de las piezas sin mejorar el ajuste o el rendimiento.
El costo de las tolerancias estrictas
Se puede mantener una tolerancia flexible en producción normal sin necesidad de mano de obra adicional. Una tolerancia estricta puede requerir volver a mecanizar el molde, extender el ciclo de enfriamiento o trabajar manualmente en cada pieza. La curva de costos no es lineal. Pasando de ±0,5% to ±0,1% en un tanque grande puede duplicar el precio unitario.
| Clase de tolerancia | Rango dimensional típico | Impacto relativo en el costo |
|---|---|---|
| producción general | ±1,0% a ±2,0% | Línea de base |
| controlado | ±0,5% a ±1,0% | 10% a 25% |
| apretado | ±0,2% a ±0,5% | 30% a 60% |
| Precisión | Menos de ±0,15% | Requiere mecanizado secundario o acabado CNC. |
Cuando una pieza requiere una tolerancia de precisión, el fabricante del molde debe tener en cuenta la dirección de contracción, las tensiones de desmoldeo y el grado específico de polietileno. Eso significa que la tolerancia es realmente una promesa que el molde del tanque de combustible del automóvil y los parámetros del proceso que lo rodean se diseñan juntos. No es lo mismo una herramienta de producción construida para una tolerancia controlada que una herramienta prototipo.
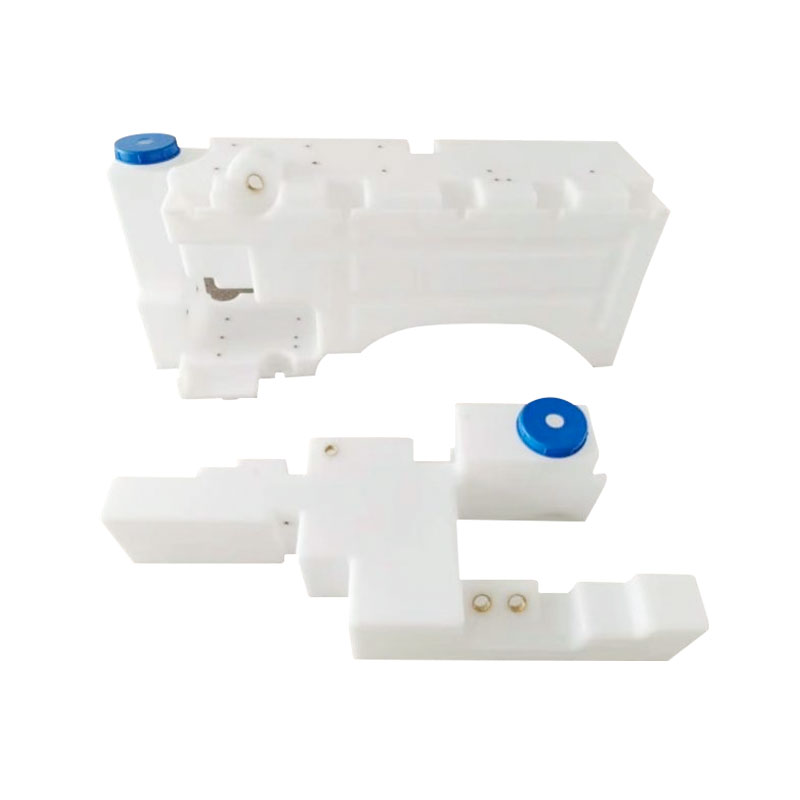 Molde para tanque de combustible de automóvil para moldeo rotacional de una pieza Este molde permite la producción perfecta de tanques de combustible con un peso reducido y una mayor capacidad, lo que mejora la economía de combustible. Su diseño debe integrar factores de contracción y desmolde para cumplir con tolerancias estrictas, lo que hace que la consulta temprana sobre el diseño del molde sea esencial. Ver producto →
Trabajar con un socio de rotomoldeo en decisiones de tolerancia
El mejor momento para hablar de tolerancias es durante la fase de diseño del molde, antes de cortar cualquier herramienta. Un fabricante de moldes experimentado debería poder revisar su dibujo, señalar paredes difíciles y sugerir nervaduras, ángulos de desmoldeo o ajustes de espesor de pared que coloquen la pieza dentro de su plan de tolerancia. Si el fabricante del molde no plantea estos problemas, usted pagará por los problemas de producción más adelante.
Preguntas prácticas que debe hacerse antes de comprometerse con un molde:
- ¿Qué dimensiones son verdaderos requisitos funcionales de esta pieza?
- ¿Cómo sujetará el molde la pieza durante el enfriamiento y el desmolde?
- ¿Qué variación del espesor de la pared podemos esperar para esta geometría?
- ¿Cuál es la contracción esperada del grado de polietileno elegido?
El equipo de ZHROTO aporta tres certificaciones ISO a la conversación: Norma ISO 9001 , ISO 14001 , y ISO 45001 . Estas no son insignias decorativas; señalan que la empresa documenta sus procesos, controla su impacto ambiental y vela por la seguridad laboral de su gente. Esa disciplina se traduce directamente en consistencia en la producción, que es exactamente lo que necesita una especificación de tolerancia. La fábrica opera sobre 12.000 metros cuadrados de espacio de producción estándar con 17 máquinas de mecanizado y rotomoldeo CNC , soportando una capacidad anual de 800 moldes and 3.600 toneladas de productos rotomoldeados.
Para los compradores que necesitan comprender la interacción entre el espesor de la pared, los ángulos de salida y la fabricación de moldes, consulte la nota práctica sobre espesor de pared del diseño de moldeo rotacional, ángulos de salida y consejos para la fabricación de moldes . Recorre las opciones de diseño que mantienen las piezas dentro de una tolerancia viable y los errores comunes que las sacan.
El moldeo rotacional nunca ofrecerá la precisión similar al flash del moldeo por inyección, y no es necesario. El proceso se gana su lugar al producir piezas huecas de una sola pieza sin costuras con bajos costos de herramientas y excelentes relaciones rigidez-peso. Si trata la tolerancia como una conversación de diseño en lugar de una medición final, puede construir una pieza que cumpla con sus requisitos funcionales, permanezca dentro del entorno natural del proceso y no lo sorprenda con un informe de inspección en la puerta de fábrica.
Si estás evaluando una costumbre molde del contenedor de almacenamiento del tanque de agua u otro producto rotomoldeado, revisar su plan de tolerancia con un socio técnico de moldes con anticipación es la forma más económica de evitar especificaciones excesivas. El objetivo no es perseguir números imposibles, sino definir las pocas dimensiones que realmente importan y darle al fabricante de moldes el límite de diseño adecuado para alcanzarlas. Así es como se obtiene un producto que se ajusta, sella y funciona en el primer intento.
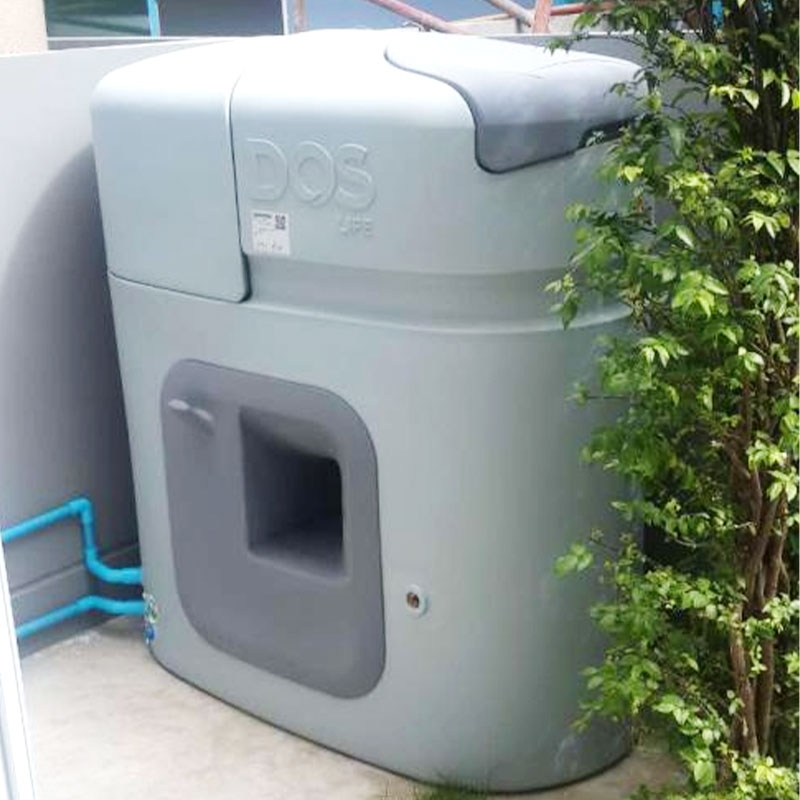 Molde de contenedor de almacenamiento de tanque de agua para tanques de gran capacidad sin costura Este molde industrial produce contenedores sin juntas y sin juntas con un espesor de pared constante para el almacenamiento de agua y productos químicos. La revisión temprana de los planes de tolerancia con el socio de moldes ayuda a evitar especificaciones excesivas y garantiza que el producto se ajuste y funcione en el primer intento. Ver producto →
Brindamos a los clientes servicios integrales que van desde el diseño de productos, la fabricación de moldes hasta la producción de productos terminados.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 N.º 9, Jiangyuan Road, calle Luotang, distrito de Jiangyan, ciudad de Taizhou, provincia de Jiangsu, China
Derecho de autor © Jiangsu Zhroto Mould Co., Ltd. Derechos reservados.
