 es
 English
 中文简体
 русский
 Deutsch
 Polskie
 SOLICITAR PRESUPUESTO
 Inicio / Noticias / Noticias de la industria / Tecnologías de moldeo rotacional: guía de procesos, materiales, diseño y control de calidad
Tecnologías de moldeo rotacional: guía de procesos, materiales, diseño y control de calidad
Un gerente de producción que busque una forma rentable de producir una pieza hueca de doble pared sin costuras descubrirá rápidamente que las tecnologías de rotomoldeo ofrecen el camino más práctico a seguir. A diferencia del moldeo por inyección o soplado, este proceso ofrece un espesor de pared uniforme, baja tensión residual y características moldeadas que eliminan las operaciones de ensamblaje secundario. La conclusión es sencilla: si su producto mide más de un metro cúbico, necesita una geometría interna compleja o debe resistir la intemperie, el moldeo rotacional debe estar en la parte superior de su lista de preseleccionados.
Cómo funcionan las tecnologías de moldeo rotacional
El moldeo rotacional opera a través de un ciclo de cuatro etapas. Una carga de polvo de polímero pesada con precisión entra en un molde hueco frío, luego el molde se cierra y se mueve a un horno mientras gira biaxialmente alrededor de dos ejes perpendiculares. A medida que el molde se calienta, el polvo se derrite gradualmente y cubre la superficie interior. Una vez que el polímero se fusiona por completo, el molde se transfiere a una cámara de enfriamiento donde el aire o el agua reducen la temperatura por debajo del punto de reblandecimiento del material. Finalmente, el molde se abre y la pieza terminada se retira sin necesidad de recortar ni retirar la compuerta.
La velocidad de rotación suele oscilar entre 4 y 20 RPM por eje, utilizando una relación de eje deliberada de alrededor de 4:1. Esta compensación evita la acumulación de polímeros, lo que significa que el proceso no crea líneas de soldadura, marcas de entrada y prácticamente no hay concentración de tensión interna. Debido a que el recubrimiento del molde depende de la gravedad y la rotación en lugar de la presión, esa única diferencia mecánica explica la mayoría de los beneficios asociados con este método de fabricación.
Para obtener una visión más profunda de cómo este proceso respalda una gama completa de productos, visite el descripción general del rotomoldeo en este sitio.
Tecnologías de diseño de moldes y herramientas
El propio molde decide la calidad de la pieza acabada. En la práctica, los fabricantes eligen entre fundición de aluminio y acero fabricado. El aluminio fundido es la opción preferida para geometrías complejas y tiradas de producción medias porque ofrece una excelente transferencia de calor y reproduce texturas superficiales finas. Los moldes de acero fabricados se prefieren para tanques grandes o geometrías más simples donde la estabilidad dimensional supera la eficiencia térmica.
El espesor de la pared debe diseñarse en función de la tasa de contracción del polímero. Los diseños de moldes modernos incluyen variaciones intencionales del espesor de la pared que compensan el flujo de material durante la fase de calentamiento. Los ángulos de inclinación deben comenzar entre 1 y 2 grados para una liberación suave y aumentar a 3 grados cuando hay nervaduras internas o socavaduras. Un fabricante de moldes experimentado también ventila la herramienta cerca de la línea de separación, evitando que la presión del aire interno provoque rebabas o una fusión incompleta.
Tomemos como ejemplo los tanques de agua agrícolas. Estos productos requieren una estructura de doble pared sin costuras que se mantenga rígida bajo ciclos repetidos de llenado y drenaje. Un molde de tanque de agua bien diseñado necesita una ventilación precisa y una tolerancia de mecanizado de 0,2 mm o mejor para mantener el espesor de la pared según las especificaciones. Este es exactamente el tipo de molde que un equipo de producción debería evaluar antes de comprometerse con un socio de herramientas. Explorar moldes para contenedores de almacenamiento de tanques de agua para ver más de cerca cómo se construye esta categoría de herramientas.
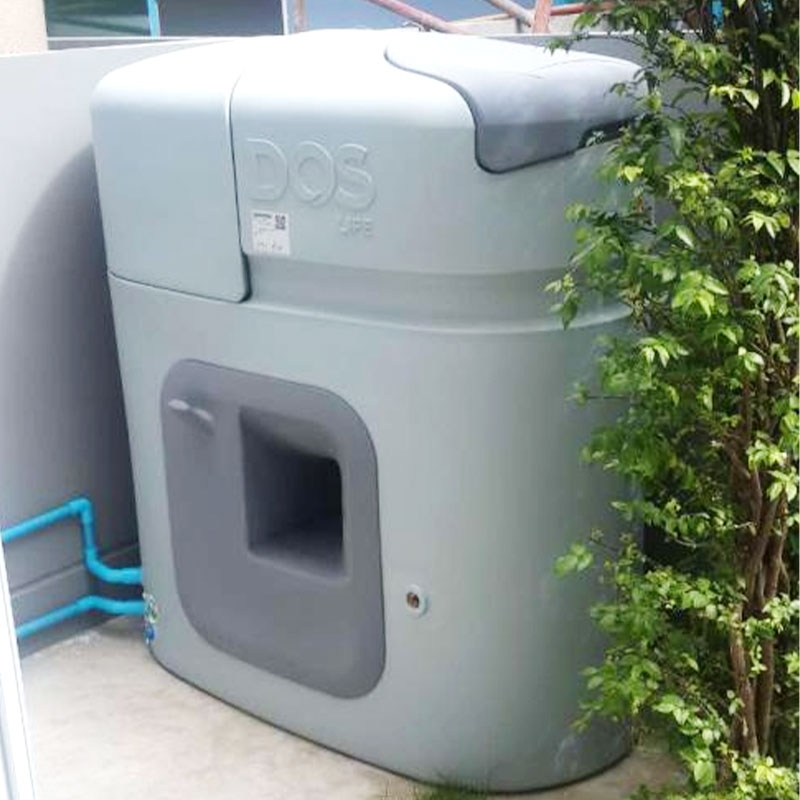 Molde rotacional para grandes tanques de almacenamiento de agua sin costura Este molde produce recipientes de plástico de una sola pieza sin costuras con un espesor de pared constante, ideales para el almacenamiento de agua agrícola e industrial. Soporta diversas geometrías y elimina juntas, reduciendo puntos de falla y acabado de trabajos. Ver producto →
Control de Materialeses y Procesos
La mayor parte de las piezas rotacionalmente moldeadas utiliza polietileno, particularmente LLDPE y PEAD. El PE ofrece una fuerte resistencia química, estabilidad a los rayos UV y resistencia al impacto a baja temperatura. Los plastisoles de PVC se utilizan para productos flexibles de cuerpo pequeño, el nailon sirve para componentes que contienen combustible y el polipropileno soporta entornos de temperatura más alta. La selección de la resina adecuada influye tanto en la distribución del espesor de la pared como en la probabilidad de que se formen marcas de hundimiento.
Un polímero con un alto índice de fluidez fluye fácilmente pero puede exigir una rotación más rápida para evitar la acumulación. Una resina con bajo MFI necesita una ventana de calentamiento más larga, lo que obliga al ingeniero de procesos a ajustar la temperatura y el tiempo del horno en paralelo. Los talleres modernos dependen del registro de datos automatizado para lograr repetibilidad, rastreando la temperatura del horno (normalmente de 250 a 350 °C), el tiempo del horno, la velocidad de rotación y el perfil de enfriamiento en cada lote.
| Material | Ventajas clave | Aplicaciones típicas |
|---|---|---|
| LLDPE | Resistencia al impacto, resistencia al agrietamiento por tensión. | Tanques de agua, boyas, equipos de juegos infantiles. |
| HDPE | Rigidez, resistencia química. | Tanques de combustible, contenedores industriales. |
| PP | Resistencia al calor y a los químicos | Piezas de automóviles, carcasas de electrodomésticos. |
Ventajas y limitaciones
El moldeo rotacional produce piezas sin costuras y sin tensiones con paredes uniformes en el rango de 2 a 25 mm. Los costos de herramientas son considerablemente más bajos que los del moldeo por inyección porque el molde nunca está sujeto a una presión interna alta. La libertad de diseño es excelente: los salientes, nervaduras, roscas e inserciones se pueden moldear en el lugar, lo que reduce el trabajo secundario.
Por otro lado, la gama de materiales es más reducida que la que ofrece el moldeo por inyección. Los tiempos de ciclo son largos, a menudo de 20 a 60 minutos, por lo que el proceso se adapta mejor a cantidades de producción pequeñas y medianas. El espesor de la pared también puede variar hasta un 5 por ciento cuando las variables del molde y del proceso no están optimizadas. Abordar estas limitaciones durante la fase de diseño evita costosos ciclos de iteración una vez que comienza la producción.
Innovación, Calidad y Aplicaciones
Las tecnologías de moldeo rotacional han evolucionado rápidamente. Los hornos de aire forzado de alta velocidad ahora proporcionan una zona de temperatura precisa y la rotación impulsada por un servomotor permite relaciones de eje infinitamente ajustables. El mecanizado CNC corta canales de enfriamiento directamente en la parte posterior del molde, lo que reduce el tiempo del ciclo hasta en un 20 por ciento. Estos avances mejoran tanto la vida útil del molde como la consistencia de cada pieza producida.
Un proveedor impulsado por la calidad debe contar con la norma ISO 9001:2015 para gestión de calidad, ISO 14001:2015 para gestión ambiental e ISO 45001:2015 para seguridad y salud ocupacional. Esas certificaciones verifican que la instalación sigue procedimientos de fabricación estrictos y controlados en lugar de métodos ad hoc.
Las aplicaciones abarcan varias industrias. El almacenamiento y transporte de hidrógeno se basa en revestimientos moldeados rotacionalmente y carcasas protectoras que pueden soportar ciclos de presión sin agrietarse. Ver moldes de moldeo rotacional de cilindros de gas hidrógeno para obtener una vista directa de esta categoría de herramientas. La misma tecnología respalda componentes automotrices como los tanques de combustible, donde el polietileno ofrece reducción de peso y resistencia a la corrosión en comparación con el acero estampado. Explorar moldes para tanques de combustible de automóviles al evaluar un socio fabricante que pueda atender ese segmento. La maquinaria agrícola, los equipos de tratamiento de agua y los muebles de exterior también dependen del moldeo rotacional gracias a su inherente resistencia a la intemperie e integridad estructural.
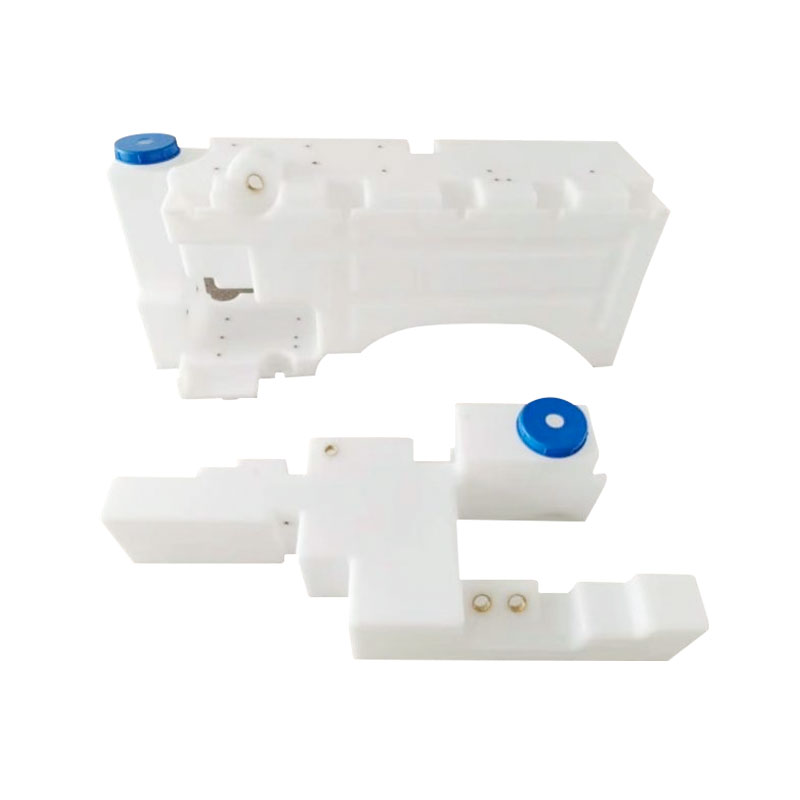 Molde rotacional para tanques de combustible automotrices Este molde permite tanques de combustible de una sola pieza y sin costuras que se adaptan a formas complejas de chasis de vehículos. En comparación con el metal, reduce el peso hasta a la mitad, mejora la seguridad y mejora la economía de combustible. Ver producto →
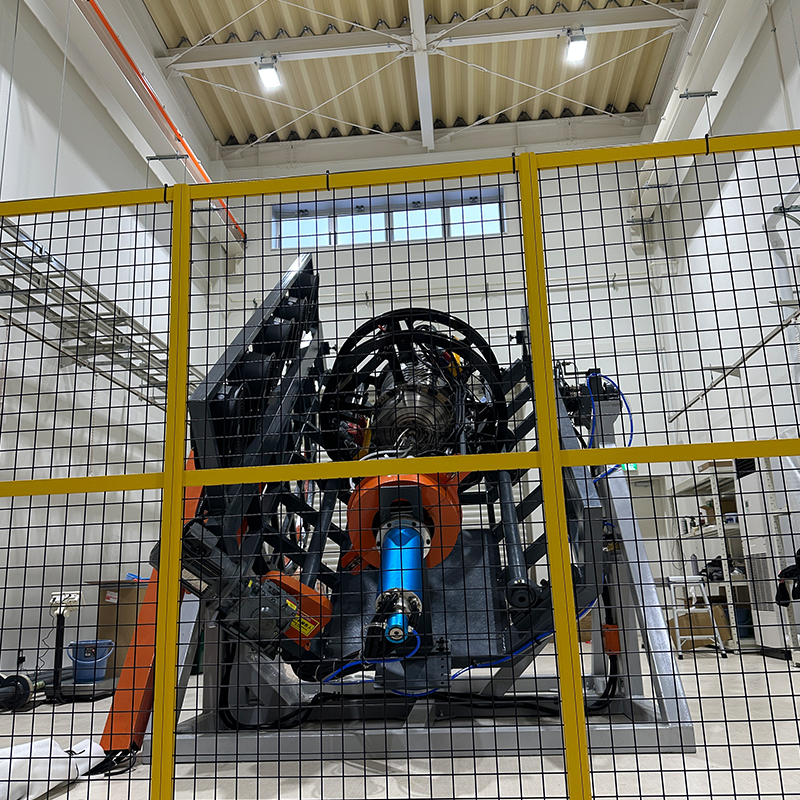 Molde rotacional de precisión para cilindros de gas hidrógeno Diseñado para aplicaciones de almacenamiento de hidrógeno, este molde garantiza un espesor de pared uniforme y precisión dimensional en cilindros de plástico huecos. Se adapta a la producción a mediana y gran escala donde la seguridad y la repetibilidad son fundamentales. Ver producto →
Preguntas frecuentes
P1: ¿Qué productos se fabrican mediante moldeo rotacional?
Los tanques de agua, los tanques de combustible, los kayaks, los equipos de juegos infantiles, las boyas de navegación, los muebles y los contenedores industriales son ejemplos representativos. La tecnología es especialmente valiosa para productos huecos grandes donde es difícil lograr un espesor de pared uniforme mediante moldeo por presión.
P2: ¿Cómo se compara el moldeo rotacional con el moldeo por inyección?
El moldeo por inyección es más rápido y rentable para piezas pequeñas de gran volumen. El moldeo rotacional ofrece costos de herramientas significativamente más bajos, piezas sin tensión y la capacidad de fabricar formas huecas complejas o de gran tamaño que el moldeo por inyección no puede producir de manera económica.
P3: ¿Qué deberían considerar los compradores antes de elegir un proveedor?
Evalúe la capacidad de fabricación de moldes, la capacidad de mecanizado CNC, las pruebas internas y las certificaciones como ISO 9001. Solicite datos sobre la consistencia del espesor de la pared, las expectativas de acabado de la superficie y los plazos de entrega antes de comparar cotizaciones.
Elegir un socio de moldeo rotacional
Antes de comprometerse con un proveedor, la debida diligencia centrada en la ingeniería de moldes y la ejecución de la producción le ahorrará mucho dinero y tiempo. Pregunte si el proveedor diseña moldes internamente con capacidad CNC completa. Confirme si pueden producir tanto el molde como la pieza terminada bajo un mismo techo, porque una única fuente responsable reduce los errores de comunicación y acorta el tiempo de comercialización.
Busque un equipo con experiencia contrastada en proyectos complejos, como el perfil de la empresa ilustra. El socio adecuado también debería estar dispuesto a desarrollar conjuntamente una solución personalizada en lugar de impulsar un producto estandarizado. Cuando un proveedor controla toda la cadena (geometría del molde, selección de materiales y parámetros de rotación), se obtiene una mejor repetibilidad, un soporte técnico más rápido y un resultado más predecible en todos los lotes de producción.
Brindamos a los clientes servicios integrales que van desde el diseño de productos, la fabricación de moldes hasta la producción de productos terminados.
-
 +86-18006248936
-
 ricky.t@zhroto.com
-
 N.º 9, Jiangyuan Road, calle Luotang, distrito de Jiangyan, ciudad de Taizhou, provincia de Jiangsu, China
Derecho de autor © Jiangsu Zhroto Mould Co., Ltd. Derechos reservados.
